Всем добра! Собираюсь впервые устроиться оператором ЧПУ. Подскажите, какие справки сейчас требуют? В плане медкомиссии что проходят? И главное справку на допуск к станку (или группу по электробезопасности) самому получать или контора оформляет? Буду благодарен за любую инфу.
Невозможно заточить инструмент, не изменив его размер. На станке с ЧПУ из этой простой фразы вытекает очень многое.
Я преподаю ЧПУ, и на вебинаре про инструмент и режимы резания меня спросили про пластины. Начну с того, зачем они вообще нужны.
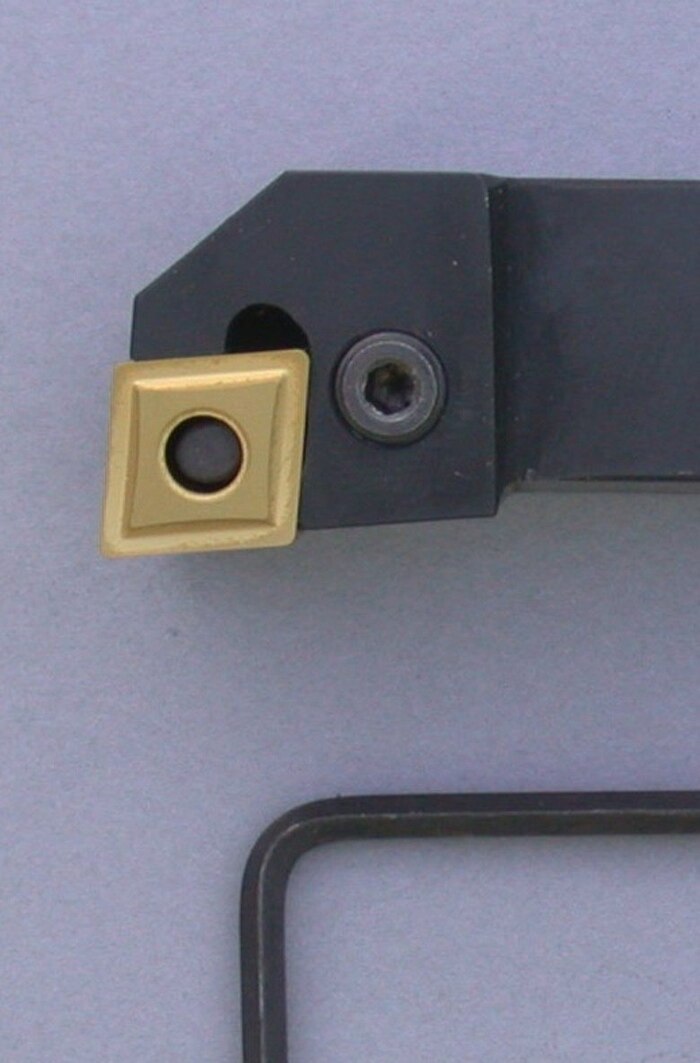
На станках с ЧПУ рекомендуют резцы со сменными пластинами, а сменные режущие кромки рекомендуют даже на сверла, не говоря уже о проходных резцах. Для нарезания резьбы они нужны точно: чтобы угол резьбы был выдержан и никаких нюансов с заточкой не возникало. Хотя инструмент, конечно, затачивают: есть напайные пластины, есть обычный заточной инструмент, этого никто не отменит.
Но почему для станка с ЧПУ сменные пластины гораздо удобнее? Чтобы не делать перепривязку и переналадку инструмента. Каждый новый инструмент, каждая новая режущая кромка, если мы её перезатачиваем, потребует новых замеров. То есть время станка уходит не на работу, а на то, чтобы заново узнать, где теперь у инструмента кончик.
Потом в чате появился комментарий от зрителя: не заказывайте такие пластины, там конский ценник и посадка только под них. Я ответила, что ничего не рекламирую и не называю производителей. Но в практике про дорогой инструмент действительно говорят то, что написал зритель, и ещё говорят, что он может прослужить дольше других. Я наблюдала это на своей практике: заказываешь инструмент у известного производителя, и он выдерживает многое.
Многие производители более дешёвого инструмента, конечно, покупать приятнее в момент, когда оплачиваешь счёт и видишь, сколько всего ты получил за такие деньги. Только простоять в обработке такой инструмент может гораздо меньше.
Так что с ценой пластины всё понятно: приятно покупать дешёвую, неприятно дорогую. А считать, на мой взгляд, стоит не только счёт, но и то, сколько времени станок простоял из-за замены и замеров.
UPD:
Уточнение к тексту: я упростила, поправляю. 1) В заголовке я написала «резец не точат». Точнее: сменную твердосплавную пластину не перетачивают, её меняют. Резцы с напайными пластинами и обычный заточной инструмент затачивают, как я и писала выше. 2) Нарезание резьбы сменными пластинами удобнее всего: профиль и угол выдержаны, возиться с заточкой не нужно. Но резьбу режут и заточенным инструментом. 3) Сменная пластина не отменяет проверки: размеры держатся в пределах допуска, поэтому после замены перепривязка проще и короче, но инструмент всё равно проверяют и поправляют корректор. 4) Про то, что дорогой инструмент служит дольше, — это мой опыт, а не правило для всех. Станок я имела в виду токарный с ЧПУ.
Отсутствие опенсорсного решения для управления ЧПУ на отечественном микроконтроллере 1‑го уровня локализации — существенный барьер для развития собственных систем управления станками. Портирование кода GRBL решает эту проблему: оно позволяет создать надёжную, прозрачную и адаптируемую прошивку, полностью соответствующую требованиям локализации.
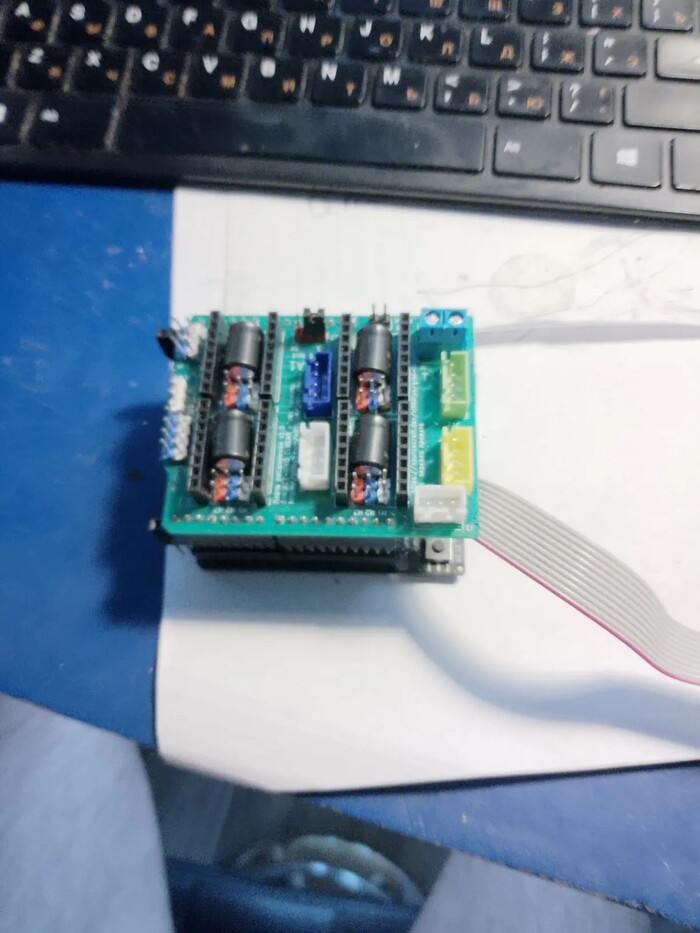
В качестве прототипа выбрана плата‑расширение для Arduino UNO, позволяющая быстро верифицировать алгоритмы управления ЧПУ и отработать взаимодействие с драйверами шаговых двигателей и периферией. Целевая платформа — отечественный микроконтроллер 1‑го уровня локализации K1948BK015, на который планируется портировать адаптированную прошивку GRBL.
Цель проекта — создать полноценное решение для управления фрезерным или лазерным ЧПУ‑станком со следующими возможностями:
* управление до 4-х шаговых двигателей с поддержкой микрошага; * ШИМ‑управление шпинделем или лазерным модулем (частота ≥ 15 кГц) с поддержкой команд M3/M5 и S‑параметров; * использование концевых выключателей для автоматического поиска нулевой точки парковки каретки станка; * поддержка датчика высоты/неровностей заготовки (Z‑probe) для компенсации рельефа; * совместимость со стандартным подмножеством G‑кода и популярными GUI‑интерфейсами (Candle, UGS); * изменение количества шагов в зависимости от механики станка и сохранение настроек во EEPROM; * диагностика и вывод логов через UART. Проект обеспечивает технологическую независимость, открытый аудит кода и возможность адаптации под российские аппаратные платформы, что делает его востребованным для образовательных, исследовательских и производственных задач.
Работает не большая команда из 3-х человек:
Денис П. - профессиональный инженер-программист МК.
Глеб Н. - инженер-электронщик.
Сандалов В. - инженер-программист
Первая версия платы
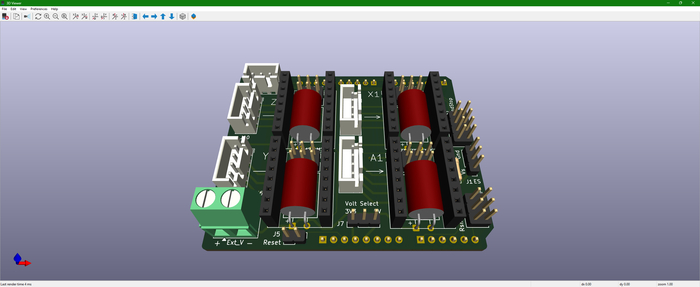
Первая версия платы в программе KiCad
На текущий момент реализована работа концевых выключателей для определения крайних положений при движении каретки, приём команд по UART, чтение/запись настроек из EEPROM, перенесен алгоритм вычисления микрошага, реализовано управление инструментом посредством ШИМ.
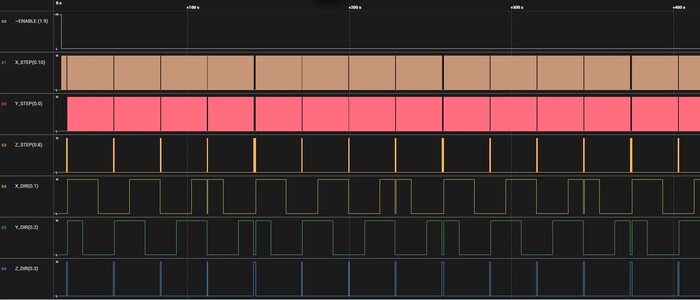
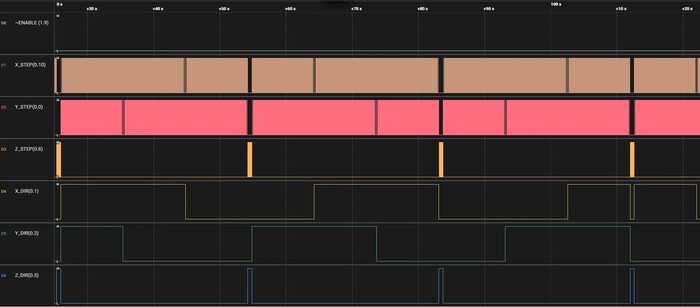
Тестировали прошивку на следующей на следующей программе:
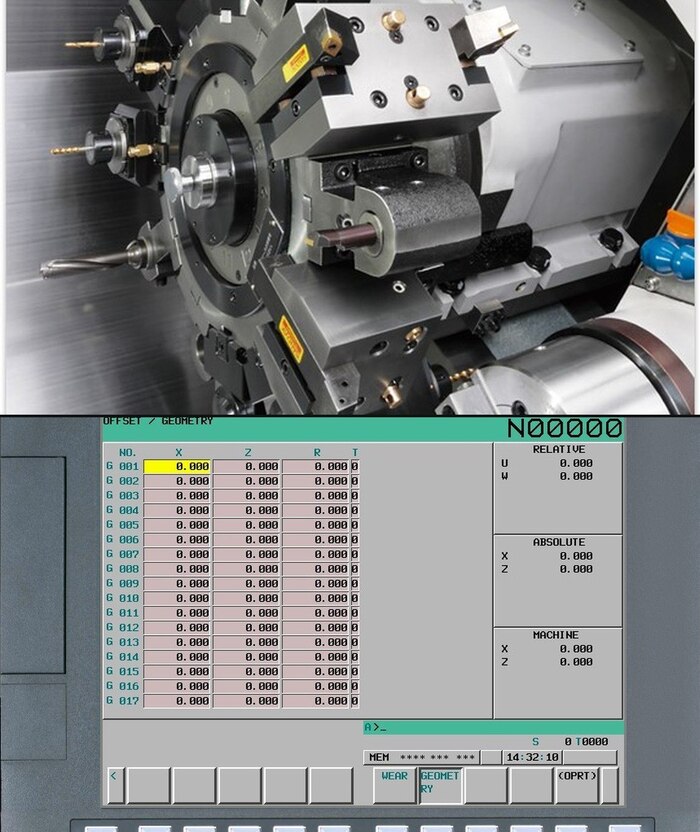
Нажали «Старт», а в револьверной головке стоит не тот инструмент. Станок вам об этом не сообщит.
Я преподаю ЧПУ, в основном на стойках Fanuc, и это одно из первых предупреждений, которое я делаю, когда мы доходим до контурных циклов.
Контурный цикл — это две строки. В первой параметры технологии обработки, во второй весь контур детали. Станок читает контур целиком, сразу, как только видит эту строку, и сам решает, откуда начинать. Например, вы задали наружную обработку, первый диаметр у вас X30, а последний X80. Обрабатывать станок начнёт с X80 и послойно дойдёт до X30. Всю эту математику он делает за вас, и делает хорошо.
А вот подходит ли тот инструмент, который вы поставили, станок за вас не проверит. Станок не будет за вас контролировать, заденет державка или нет. Если вы задали обработку, нажали «Старт» и в процессе поняли, что инструмент не тот, он не остановится, пока не придёт к перегрузу осей или к какой-нибудь поломке.
Почему на Fanuc нужно быть очень внимательным? Потому что сам он не остановится.
Пользователи спрашивают, в чём разница между системами, и говорят так: Fanuc — для технологов, которые сами продумывают технологию обработки, а Siemens — для операторов, потому что продумывает технологические нюансы за оператора. На Siemens лучше устроена таблица инструментов, там больше информации о том, где стоит инструмент, где его режущая кромка и как она установлена в револьверной голове. Поэтому, если вы выбрали неправильный инструмент и запустили контурный цикл, Siemens сообщит вам об этом ещё на этапе написания программы.
А на Fanuc ответственность за оператора. Что это значит? Это значит, что вся проверка «тот ли инструмент» остаётся на вас, и ничего страшного в этом нет, пока вы об этом помните.